


Industri nyheder
 Sep 28, 2026
 Indsendt af administrator
Craft Beer Emballage: Flaskeholdere, etiketter, stive gaveæsker og køleplade
Et 15-tønder bryggeri flytter sit flagskib fra 22 oz flasker til 16 oz dåser og antager, at emballagearbejdet slutter, når kunstværket er godkendt. Tre uger senere rapporterer en distributør om knuste hjørner på jubilæumsgavesættene, og taproom manageren afskriver sixpacks med delte håndtag. Der var intet galt med øllet. Papirspecifikationerne var aldrig blevet matchet med den måde, øllet faktisk rejser på.
Den korte version: ølemballage er to separate tekniske problemer, der deler ét mærke. Primær emballage, dvs. dåser, glas og fustager, beskytter væsken og er styret af påfyldningslinjen. Sekundær emballage, dvs. etiketter, transportører, afsendere, stive kasser og taproom-poser, beskytter varemærket, logistikken og i stigende grad bryggeriets regulatoriske position. At behandle det andet problem som en designøvelse er det, der producerer afkast, omarbejde og dødfragt.
Tre beslutninger afgør, om papiremballage overlever en bryggerikølekæde:
- Bordkvalitet med ægte vådstyrke eller barrierebehandling, ikke kun skydelære.
- Et klæbemiddel klassificeret til 0 grader Celsius og kontinuerlig kondens.
- En limsøm og håndtag testet ved 90 procent relativ luftfugtighed, ikke i tegnestuen.
Primær versus sekundær emballage: Hvor papir faktisk tjener sin plads
Sømdimensioner, kulsyre og opløst ilt hører til konserverings- eller aftapningslinjen. Papiremballage starter umiddelbart efter det tidspunkt, og det bærer det meste af det synlige brandarbejde plus størstedelen af logistikrisikoen. Fire papirformater gør det tunge løft i et typisk bryggeri.
Etiketter og halsetiketter
Trykfølsomt papir på 2,3 mil BOPP film overlever en isspand uden kantløft. Vådstyrke papiretiketter ser varmere ud, men har brug for en fugtbestandig lak og en permanent akrylklæber, der stadig griber ved 0 grader Celsius.
Multi-pack bærere
Papholdere i kurv-stil er sædvanligvis 16 til 18 punkts lerbelagte nyheder. Ubehandlet plader kan miste omkring en tredjedel af sin kompressionsstyrke efter 48 timer ved 90 procent relativ luftfugtighed, hvilket er præcis, hvad en walk-in-køler producerer.
Stive gaveæsker
En todelt stiv boks bygget på 2 mm gråplade med en 157 gsm trykt wrap bærer den vægt, en fadlagret udgivelse fortjener. Hjørner knuser og låg bøjer sig, når gråbrættet falder til under 1,5 mm.
Afsendere og e-handelskartoner
E-flute med en udstanset eller støbt indsats er det praktiske svar for direkte til forbrugerflasker: indsatsen absorberer dråben, kartonen forbliver inden for bærerens omkreds.
Matchende format til kanal
De fleste omarbejdninger i håndværksøl-emballage går tilbage til én fejl: at vælge et format, fordi det fotograferer godt, og derefter opdage, at det ikke kan overleve den kanal, det sendes igennem. Sammenligningen nedenfor kortlægger de fem formater, der absorberer de fleste bryggeripapirudgifter, i forhold til den specifikation, der holder dem intakte.
Flaskeetiketter til en tøndelagret stout eller en kork-og-burfrigivelse følger samme konverteringsvej som vinetiketter: foliestempling, prægning og et mat laminat tilføjes, efter at basismaterialet er valgt, så substratbeslutningen kommer stadig først.
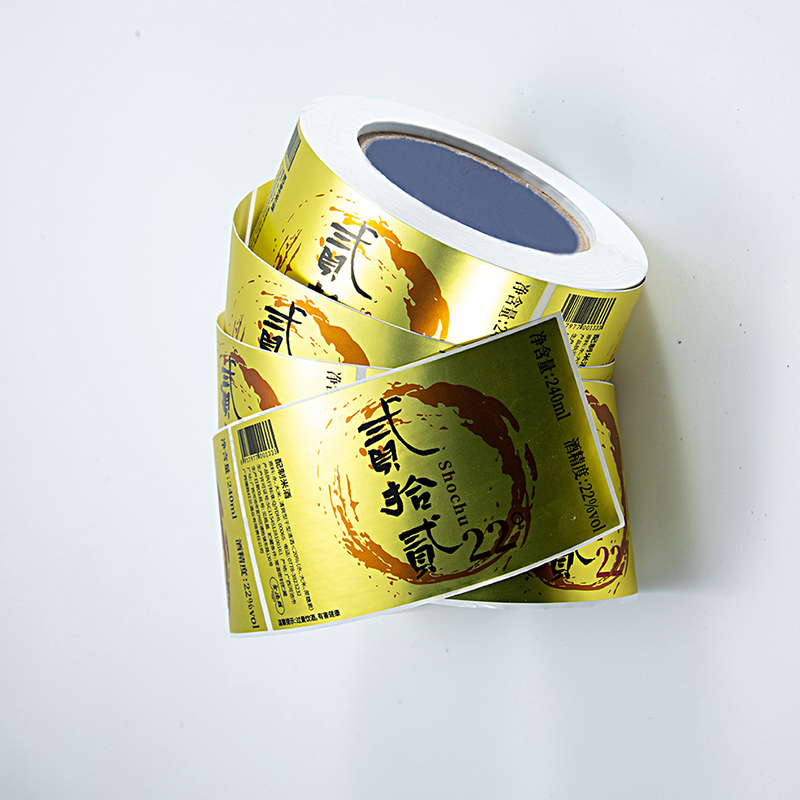 Vinflaske-etiket med mat folie præget Flaskeetiketten er den visuelle kerne og informationsankeret i vinemballage - hvilket muliggør øjeblikkelig kommunikation, mærkegenkendelse og kulturelt udtryk på tværs af detailhandel, ... Se produkt →
De skjulte omkostninger driver ingen priser ind
Trykpris promille er det antal bryggerier sammenligner, og det er sjældent antallet, der afgør resultatet. Fire omkostninger sidder uden for tilbuddet.
- Fugttab: Ubelagt plade i en 4 graders celsius-køler mister styrke med en hastighed, som ingen leverandør vil citere imod.
- Omarbejdelse af registrering: en 0,2 mm afdrift på en firefarvet etiketkørsel er afvist lager, ikke et kosmetisk problem.
- Fragtterning: Samlede transportører og stive kasser sendes til tre til fem gange volumen af knock-down lejligheder.
- MOQ-trin: krydsning fra 5.000 til 20.000 enheder ændrer matricen og pladens afskrivning pr. enhed, nogle gange med 40 procent.
Fejlfrekvens for bærer og søm efter 48 timer ved 90 procent RF og 4 grader Celsius
Afstanden mellem første og sidste bjælke er forskellen mellem en vogn, der ankommer intakt, og en vogn, der udskiftes to gange om året. På en kørsel på 10.000 enheder koster opgraderingen typisk en brøkdel af en udskiftningscyklus.
Hvor bindet faktisk sidder
Et mellemstort bryggeris årlige papiremballageforbrug fordeles sjældent jævnt. Etiketter dominerer, fordi hver flaske og dåse har brug for en, mens stive kasser og taproomposer ser mere fremtrædende ud, end de er på balancen.
- Etiketter og halsetiketter: 30 percent
- Multi-pack bærere and trays: 26 percent
- Forsendelses- og e-handelskartoner: 19 procent
- Stive gave- og begrænset udgivelsesæsker: 14 procent
- Taproom, festival og merch bags: 11 procent
De 11 procent i bunden er der, hvor mærkeindtryk per dollar er højest. En kraftpose med udstanset håndtag, der føres ud af taperummet, rejser længere end nogen plakat, og det er den vare, der oftest bestilles for tynd: 150 gsm kraft håndterer 8 kg komfortabelt, mens en 120 gsm pose begynder at rive i håndtagsroden, når to growlere og et glas er inde. At købe en kvalitet tungere koster meget lidt pr. enhed og fjerner en tilbagevendende klage.
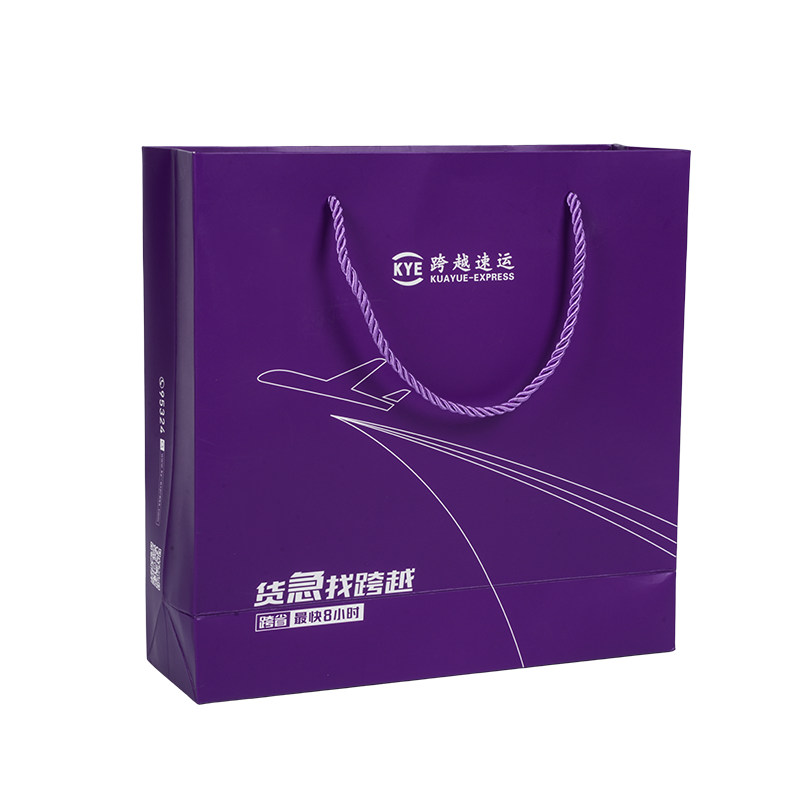 Generel emballage kraftpapirpose Kernefordelene ved almindelige papirposer er deres brede tilpasningsevne, bærbarhed, praktiske og omkostningseffektive, samtidig med at de er miljøvenlige... Se produkt →
En fem-trins indkøbssekvens
Emballageprojekter går galt på prøvestadiet, ikke produktionsstadiet. Sekvensering af arbejdet på denne måde holder værktøjsbeslutninger bag det fysiske bevis.
Trin 1, uge 1: scope SKU-listen
Tæl årlige mængder pr. pakkeformat efter kanal, ikke pr. mærke. Detailhandel, taproom, gaveartikler og direkte til forbrugeren har forskellige toleranceprofiler.
Trin 2, uge 1 til 2: fix substrat og struktur
Match pladekvalitet, belægning og klæbemiddel til det koldeste punkt på ruten. Begrænsede udgivelser retfærdiggør normalt en stiv skal her snarere end en foldekarton.
Trin 3, uge 2 til 3: godkend dieline og bevis
Bekræft matricer til plus eller minus 0,5 mm og udskriv registreringen til plus eller minus 0,2 mm. Log af på et trykt ark, ikke en skærm-PDF.
Trin 4, uge 3 til 4: pilot og test
Kør en droptest på forsendelseskartonen og en 48-timers fugtighedstest på enhver limet bærer, før masseproduktion frigives.
Trin 5, uge 4 til 6: producere og sende
Indstil in-line inspektionspunkter, lås pallemønsteret, og aftal en genbestillingsudløser baseret på leveringstid plus sikkerhedslager.
Send en udfyldt dieline, en volumenprognose pr. SKU og den koldeste opbevaringstemperatur til pakketeamet, og bed om en strukturel prøve, før pladerne skæres.
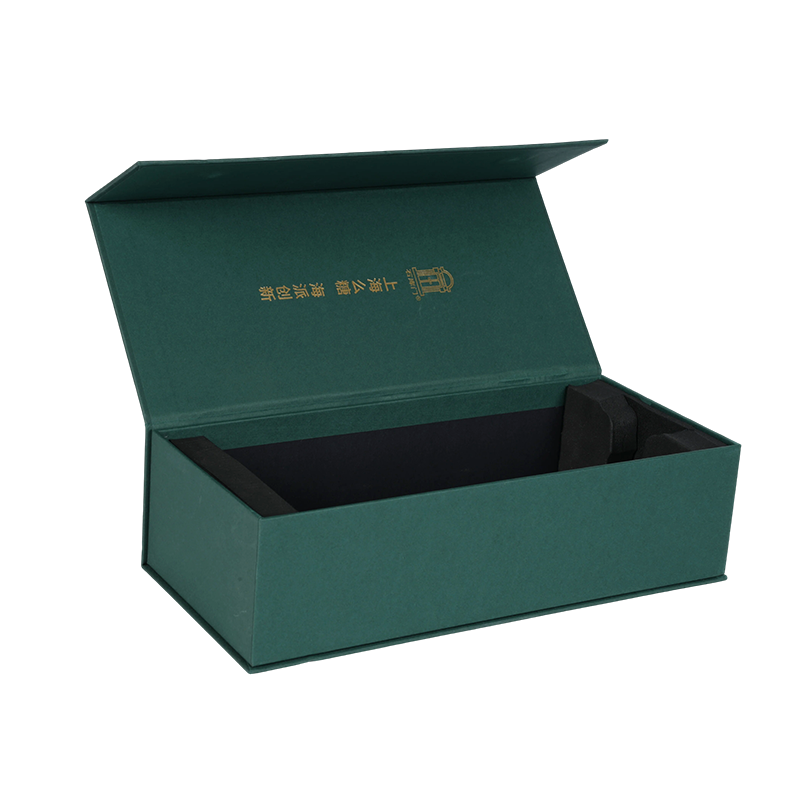 Mat folie præget enkeltflaske vinæske i bogstil 1. Positionering af æsketype — Standardgaveæskeløsningen til førsteklasses enkeltflasker Med en åbningsmekanisme i bogstil er dette design skræddersyet specifikt til ... Se produkt →
Compliance, opbevaring og genbestillingsdisciplin
Papiremballage til drikkevarer har nu forpligtelser, der varer længere end lanceringen. Det er de ting, der er værd at skrive i specifikationsdokumentet.
- Indirekte fødevarekontakt: Papir og pap nær en flaskehals eller dåsekant bør opfylde FDA 21 CFR 176.170 og 176.180 eller EU-forordning 1935/2004 for det europæiske marked.
- Mineralolie-migrering: Angiv lav-migrerende blæk og lakker for enhver komponent, der sidder tæt på lukningen, og hold genbrugsfiber ude af dette ansigt.
- Udvidet producentansvar: Tysk VerpackG-registrering, fransk Triman-mærkning og amerikanske statsprogrammer programmerer alle prisgebyrer mod vægt og genanvendelighed, så en lettere monomaterialestruktur er ofte billigere dobbelt så meget.
- Pantreturordninger: Etiketter og hylstre må ikke forstyrre flaskesortering. Undgå helkrops PVC-ærmer på returglas.
- Opbevaring: Hold limede bærere fladt ved 15 til 25 grader Celsius og under 60 procent relativ luftfugtighed, og drej lager først ind, først ud inden for tolv måneder.
Vedligeholdelse er uglamorøs, men billig. Tjek limsømme på den første palle af hver kørsel, udskift slidte matricer, når registreringen driver, og kontroller palleudhæng hvert kvartal, fordi et 20 mm udhæng på en stablet palle er, hvor de fleste hjørneskader begynder.
Bed om en fysisk dieline bevis tidligt. En strukturel prøve koster langt mindre end en palle med bærere, der fejler i kølerummet, og den afgør argumenterne om pladekvalitet, belægning og håndtagskonstruktion, før nogen har betalt for værktøj. Et papiremballageprogram behøver kun at være rigtigt én gang, på specifikationsstadiet, og så holder det stille og roligt mærket intakt fra bryggeriet til kundens hoveddør.
Produktkategorier
Hovedsagelig beskæftiget med forskellige typer af emballage kasser lavet af forskellige materialer og forskellige papirprodukter.


-
E-mail
[email protected]Telefonnummer
+86-15300896380 -
Adresse
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Hurtige links
Hjem Om os Service Industrier Nyheder Kontakt -
Produkter
Fødevareemballage Kosmetisk emballage Gaveindpakning Beklædningsemballage Hjemmetekstilemballage Papir emballage æsker -
kontakt os gerne

